
工場やプラント施設の金属配管には、溶接によるさまざまな接合方法が使用されています。
代表的な方法が「突合せ溶接」と「差込み溶接」です。
どちらも配管や管継手を接合する方法ですが、接合部の構造、施工方法、使用する継手、適した配管条件などが異なります。
接合方法を適切に選定するには、配管の口径だけでなく、流体、圧力、温度、配管材質、清浄性、施工スペース、適用規格などを確認しなければなりません。
この記事では、配管の突合せ溶接と差込み溶接の違い、それぞれの特徴、施工時の確認ポイント、使い分けについて解説します。
突合せ溶接と差込み溶接の基本的な違い
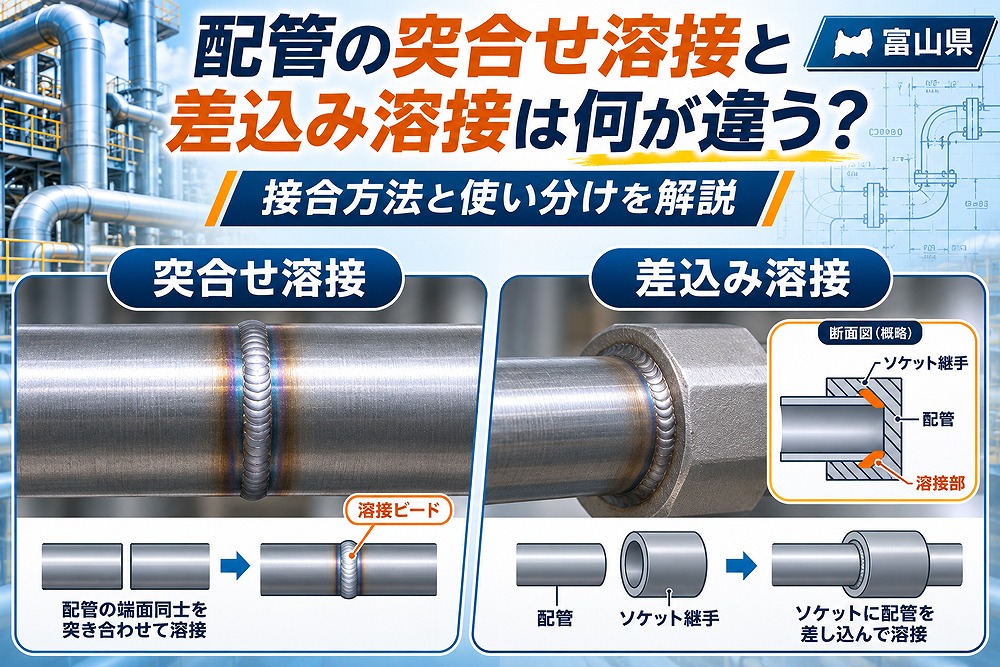
日本産業規格の管継手用語では、突合せ溶接式は端部を突き合わせて溶接する接合方式、差込み溶接式は端部を差し込んで溶接する接合方式とされています。
参考:JIS B 0151 鉄鋼製管継手用語|日本産業標準調査会
それぞれの基本的な構造は次のとおりです。
突合せ溶接
配管と配管、または配管と管継手の端面を向かい合わせ、周囲を溶接して接合します。
配管の材質や肉厚、施工条件に応じて、端部へ開先加工を行い、ルート間隔や芯を調整して溶接します。
英語では「Butt Welding」、図面や材料表では「BW」などと表記されることがあります。
差込み溶接
配管の端部をソケット形状の管継手や機器へ差し込み、外周部分をすみ肉溶接で接合します。
英語では「Socket Welding」、図面や材料表では「SW」などと表記されることがあります。
なお、「差込み溶接」という言葉には、ソケット溶接式やスリップオン溶接式が含まれる場合があります。この記事では、主に配管をソケット形状の管継手へ差し込んで接合する方法について解説します。
突合せ溶接の仕組み
突合せ溶接では、接合する配管や管継手の端面を向かい合わせ、円周方向に溶接します。
肉厚や溶接条件に応じて、端部を斜めに削る開先加工を行います。開先部分へ溶接金属を形成し、必要な溶込みと強度を確保します。
主な施工の流れは次のとおりです。
- 配管を必要な寸法に切断する
- 必要に応じて開先を加工する
- 切断面や開先周辺を清掃する
- 配管同士の芯とルート間隔を調整する
- 仮付け溶接を行う
- 本溶接を行う
- 外観や寸法を確認する
- 必要に応じて非破壊検査や耐圧・気密確認を行う
突合せ溶接では、開先形状、ルート間隔、配管の芯、内面の段差、溶込み状態が品質に大きく関係します。
突合せ溶接の特徴
配管内部の段差を抑えやすい
配管と管継手の内径を適切に合わせて施工すると、接合部内面の大きな段差を抑えられます。
配管内部の流れを妨げにくく、内部に液体や異物がたまる部分を少なくしやすい構造です。
ただし、配管の芯がずれている場合や、異なる肉厚の配管を適切に処理せず接合した場合は、内面に段差が生じる可能性があります。
幅広い口径で使用される
突合せ溶接式管継手には、エルボ、ティー、レジューサ、キャップなどがあります。
一般配管だけでなく、圧力配管、高温配管、ステンレス配管など、さまざまな設備で使用されています。
JIS B 2312では、主として圧力配管、高圧配管、高温配管、合金鋼配管、ステンレス鋼配管、低温配管などに使用する突合せ溶接式管継手が規定されています。
参考:JIS B 2312 配管用鋼製突合せ溶接式管継手|日本規格協会
開先加工や芯合わせが必要になる
突合せ溶接では、配管材質や肉厚によって開先加工が必要です。
接合する配管の中心がずれていると、溶込み不良、内面段差、寸法ずれなどにつながる可能性があります。
そのため、仮付け前に配管の位置、勾配、芯、ルート間隔などを正確に調整します。
溶接技術が品質に影響する
配管の全周を溶接するため、作業位置によって溶接姿勢が変わります。
現場で配管を回転できない場合は、下向き、立向き、上向きなどが連続する全姿勢での施工が必要になることがあります。
特に固定管の溶接では、安定した溶込みとビードを確保する技能が求められます。
差込み溶接の仕組み
差込み溶接では、配管端部をソケット形状の管継手へ差し込み、継手の端部と配管外面をすみ肉溶接します。
使用される主な管継手は次のとおりです。
- ソケット溶接式エルボ
- ソケット溶接式ティー
- ソケット溶接式カップリング
- ソケット溶接式ユニオン
- ソケット溶接式バルブ
- ソケット溶接式フランジ
配管用鋼製差込み溶接式管継手は、JIS B 2316で規定されています。
この規格は、主として圧力配管、高圧配管、高温配管、合金鋼配管、ステンレス鋼配管、低温配管に使用する鋼製の継目無管継手を対象としています。
参考:JIS B 2316 配管用鋼製差込み溶接式管継手|日本規格協会
差込み溶接の特徴
配管の位置を合わせやすい
配管を継手のソケット部分へ差し込む構造のため、配管端部の位置を保持しやすい特徴があります。
一般的には突合せ溶接のような開先加工を必要としません。
ただし、差し込めばそのまま溶接できるわけではありません。配管の差込み量、継手との隙間、方向、寸法などを確認する必要があります。
小口径配管で使用されることがある
差込み溶接は、工場設備の小口径配管や機器まわりの配管などで使用されることがあります。
ただし、「小口径なら必ず差込み溶接」「高圧なら必ず突合せ溶接」という単純な選び方はできません。
差込み溶接式管継手にも圧力配管や高温配管などを対象とする規格があり、実際の採用可否は設計条件や工事仕様によって決まります。
配管端部と継手内部に隙間が残る
差込み溶接では、配管をソケットの奥へ完全に押し当てた状態で溶接するのではなく、適切な差込み状態を確保して施工します。
継手内部には構造上の隙間が生じます。
流体や使用環境によっては、この隙間部分へ液体や異物が残り、腐食や衛生管理上の問題につながる可能性があります。
そのため、清浄性、洗浄性、排液性が重視される配管では、差込み溶接の採用可否を慎重に検討します。
すみ肉溶接部の品質確認が必要
差込み溶接は外周をすみ肉溶接するため、のど厚、脚長、溶込み、ビード形状などを確認します。
日本溶接協会の技術情報でも、ソケット溶接のルート部に溶込み不良があると、のど厚不足や応力集中によって使用中の割れにつながる場合があると説明されています。
参考:ソケット溶接における1パス目の注意点|日本溶接協会 溶接情報センター
突合せ溶接と差込み溶接の主な違い
接合部の構造
突合せ溶接は、配管や管継手の端面を向かい合わせて接合します。
差込み溶接は、配管端部をソケット部分へ差し込み、外周をすみ肉溶接します。
溶接部の形状
突合せ溶接では、開先内部へ溶接金属を形成する突合せ継手になります。
差込み溶接では、継手端部と配管外面を接合するすみ肉溶接になります。
開先加工
突合せ溶接では、材質や肉厚などに応じて開先加工が必要になります。
差込み溶接では一般的に突合せ用の開先加工は行いませんが、切断面の処理、清掃、差込み量の調整などが必要です。
配管内部の状態
突合せ溶接は、適切に芯を合わせて施工することで、接合部内面の段差や滞留部分を抑えやすくなります。
差込み溶接は、構造上、配管端部とソケット内部に隙間が残ります。
施工時の位置合わせ
突合せ溶接では、配管同士の芯、ルート間隔、内面の段差などを調整します。
差込み溶接では、ソケットへ配管を差し込むことで位置を保持しやすい一方、差込み量や内部の隙間を適切に確保する必要があります。
使用される口径
突合せ溶接は、小口径から大口径まで幅広く使用されます。
差込み溶接は小口径配管で採用されることがありますが、適用口径は設計仕様、管継手規格、流体条件などによって決まります。
どちらの溶接方法が優れているのか
突合せ溶接と差込み溶接は、どちらか一方がすべての配管で優れているわけではありません。
それぞれに適した条件があります。
選定時には、主に次の項目を確認します。
- 配管の材質
- 配管の口径と肉厚
- 流体の種類
- 設計圧力と使用圧力
- 設計温度と使用温度
- 腐食性の有無
- 配管内部に求められる清浄性
- 振動や熱伸縮の影響
- 配管の施工場所
- 溶接作業に使用できるスペース
- 検査方法
- 適用法令・規格
- 発注者の仕様書
- メンテナンス方法
接合方法は、施工のしやすさだけで決めず、設備全体の設計条件に基づいて選定することが重要です。
突合せ溶接が検討されるケース
突合せ溶接は、次のような条件で検討されます。
中口径・大口径の配管
口径が大きい配管では、突合せ溶接式のエルボ、ティー、レジューサなどが広く使用されています。
配管内面の段差や滞留を抑えたい場合
流れを妨げる部分や流体が滞留する箇所を少なくしたい配管では、適切に施工された突合せ溶接が検討されます。
配管内面の状態を重視する場合
食品、医薬品、製造設備など、配管内部の清浄性や洗浄性が重視される場合は、接合部内面の仕上がりも重要です。
ただし、必要な施工方法や品質基準は、流体と設備仕様によって異なります。
配管仕様で指定されている場合
設計図、配管仕様書、アイソメ図、施工要領書などで突合せ溶接が指定されている場合は、その条件に従って施工します。
差込み溶接が検討されるケース
差込み溶接は、次のような条件で検討されます。
小口径の設備配管
計装配管、補助配管、機器まわりの配管など、小口径配管で使用されることがあります。
開先加工を行わない管継手を使用する場合
差込み溶接式の管継手を使用することで、突合せ用の開先加工を行わずに接合できます。
ただし、切断面のばり取り、清掃、差込み状態の確認は必要です。
施工仕様で指定されている場合
圧力、温度、材質、口径などを踏まえ、設計図書で差込み溶接式管継手が指定されている場合に採用します。
突合せ溶接で確認するポイント
開先形状
開先角度、ルート面、ルート間隔などが、溶接要領に合っているか確認します。
開先形状が適切でないと、溶込み不足、溶け落ち、融合不良などにつながる可能性があります。
芯ずれと内面段差
配管の中心がずれたまま溶接すると、内面段差や偏った溶込みが生じる可能性があります。
仮付け前に、配管外面だけでなく内面の食違いも確認します。
仮付けの状態
仮付けの位置、長さ、溶接状態が不適切だと、本溶接時の変形や溶接欠陥につながることがあります。
本溶接へ悪影響を与える仮付け部分は、適切に処理します。
配管の変形
溶接熱によって配管が収縮し、角度、寸法、フランジの向きなどが変わる場合があります。
溶接順序や固定方法を検討し、施工途中でも寸法を確認します。
差込み溶接で確認するポイント
差込み量
配管が必要な位置まで差し込まれているか確認します。
差込みが浅い場合は、接続寸法や溶接部の状態に影響する可能性があります。
配管端部の隙間
配管端部をソケットの奥へ強く押し当てたまま溶接すると、加熱による膨張や収縮が溶接部へ影響する場合があります。
必要な隙間や施工方法は、適用規格、設計仕様、施工要領に従って決定します。
現場ごとの判断で隙間の寸法を一律に決めないことが重要です。
すみ肉溶接の大きさ
ビードが大きく見えても、必要な部分に十分な溶込みが得られているとは限りません。
のど厚、脚長、ビード形状、アンダーカット、割れなどを確認します。
継手と配管の材質
配管と管継手の材質が適合しているか、使用する溶接材料や施工条件が適切か確認します。
特にステンレス鋼などでは、材質に応じた溶接材料と施工管理が必要です。
接合方法を間違えると起こり得る問題
設計条件に適さない接合方法や、不適切な施工を行うと、次のような問題につながる可能性があります。
- 溶接部からの漏れ
- 溶込み不足
- 融合不良
- 割れ
- 配管内面の段差
- 流体や異物の滞留
- 隙間部分の腐食
- 応力集中
- 熱変形による寸法ずれ
- フランジや機器との接続不良
- 振動による溶接部の損傷
- 設備停止後の再補修
配管の接合方法は、見た目や作業時間だけで判断できません。
設計条件、施工条件、検査方法まで含めて決める必要があります。
溶接後に行う確認
溶接完了後は、施工仕様に応じて次のような確認を行います。
外観確認
- 割れがないか
- 溶接部に穴や異常なへこみがないか
- アンダーカットがないか
- ビード形状に著しい乱れがないか
- スパッタや付着物が残っていないか
- 配管が変形していないか
寸法確認
- 配管の位置
- 芯
- 勾配
- フランジの向き
- 機器との接続位置
- サポートとの納まり
必要に応じた非破壊検査
配管の用途や仕様によっては、浸透探傷試験、放射線透過試験、超音波探傷試験などが指定される場合があります。
検査方法は、溶接継手の種類や設備仕様に応じて選定されます。
耐圧・気密確認
施工後は、配管の用途や適用基準に応じて、水圧試験、気密試験、通水試験などを行います。
試験については、工場配管の水圧試験とは?気密試験との違いと施工後の確認ポイントもご覧ください。
溶接方法と接合構造は別のもの
突合せ溶接と差込み溶接は、配管をどのような構造で接合するかを示す言葉です。
一方、TIG溶接、被覆アーク溶接、MIG溶接などは、金属をどのような方法で溶接するかを示します。
例えば、突合せ継手をTIG溶接で施工する場合もあれば、差込み継手のすみ肉部分をTIG溶接する場合もあります。
したがって、「突合せ溶接とTIG溶接のどちらを選ぶか」という比較にはなりません。
接合構造と溶接方法は、それぞれ別に検討します。
TIG溶接の特徴については、TIG溶接とは?特徴・メリット・配管工事での活用を解説をご覧ください。
ステンレス配管の施工については、ステンレス配管のTIG溶接|工場配管の施工・品質確認ポイントで詳しく解説しています。
工事業者へ相談するときに伝える情報
溶接配管工事を相談するときは、次の情報を整理しておくと確認が進みやすくなります。
- 工場・施設の所在地
- 配管の用途
- 配管内を流れる流体
- 配管材質
- 配管口径と肉厚
- 設計圧力・使用圧力
- 設計温度・使用温度
- 新設・改修・更新のどれに該当するか
- 図面や配管仕様書の有無
- 指定されている管継手
- 指定されている溶接方法
- 検査方法
- 設備を停止できる期間
- 既設設備との接続位置
- 作業スペースや高所作業の有無
- 希望する工事時期
図面がない場合でも、配管全体、接続機器、既設配管、設置場所などの写真が確認材料になります。
富山県で溶接配管工事をご検討の方へ
株式会社椎名設備工業では、富山県・石川県を中心に、工場、プラント施設、各種施設、事業所などの溶接配管工事を行っています。
鋼管・ステンレス管など、用途や現場条件に応じた配管の製作・加工・溶接・現場取付に対応しています。
突合せ溶接と差込み溶接のどちらを使用する場合でも、配管材質、流体、圧力、温度、設計図書、既設設備との取り合いなどを確認することが重要です。
対応している工事については、業務内容および施工実績をご覧ください。
よくある質問
- 突合せ溶接と差込み溶接はどちらが強いですか?
-
接合方法の名称だけで強さは決まりません。配管材質、肉厚、継手の規格、溶接部の寸法、施工品質、使用圧力、温度などによって異なります。設計条件に適合した継手と施工方法を選定する必要があります。
- 高圧配管には突合せ溶接しか使用できませんか?
-
一概にはいえません。JIS B 2316の差込み溶接式管継手も高圧配管を対象に含んでいます。実際の使用可否は、適用法令、設計規格、配管仕様、口径、流体、温度などによって決まります。
- 差込み溶接は配管を奥まで差し込めばよいですか?
-
単純に奥へ押し当てればよいわけではありません。配管端部とソケット内部の状態、必要な差込み量や隙間を確認し、設計仕様や施工要領に従って施工します。
- 小口径配管はすべて差込み溶接ですか?
-
小口径配管で差込み溶接が使用されることはありますが、すべてではありません。小口径でも突合せ溶接やねじ接合などが採用される場合があります。
- 突合せ溶接には必ず開先加工が必要ですか?
-
配管の肉厚、材質、継手形状、溶接方法などによって異なります。必要な開先形状は、溶接要領や工事仕様に基づいて決定します。
- 既設配管の接合方法が分からなくても相談できますか?
-
相談可能です。配管の材質、口径、接合部、接続機器などを現地で確認し、必要な施工方法を検討します。現場写真や既設図面があると確認が進みやすくなります。
まとめ
突合せ溶接は、配管や管継手の端面を向かい合わせて溶接する接合方法です。
差込み溶接は、配管端部をソケット形状の管継手へ差し込み、外周をすみ肉溶接する接合方法です。
突合せ溶接は配管内面の段差や滞留部分を抑えやすく、幅広い口径の配管で使用されます。一方、差込み溶接は配管を保持しやすく、小口径の設備配管などで使用されることがあります。
ただし、口径や施工性だけで接合方法を決めることはできません。
流体、圧力、温度、材質、清浄性、振動、適用規格、工事仕様などを確認し、設備条件に適した方法を選定する必要があります。
富山県・石川県で工場や施設の溶接配管工事、配管の製作・加工・取付、改修・更新をご検討の方は、株式会社椎名設備工業のお問い合わせページよりご相談ください。
お問い合わせ
設備工事に関するご相談を承り
内容に応じてご案内しています。
営業時間:8:00~17:00
定休日:土・日・祝(工事は対応可)
工事は休日・営業時間外対応可能